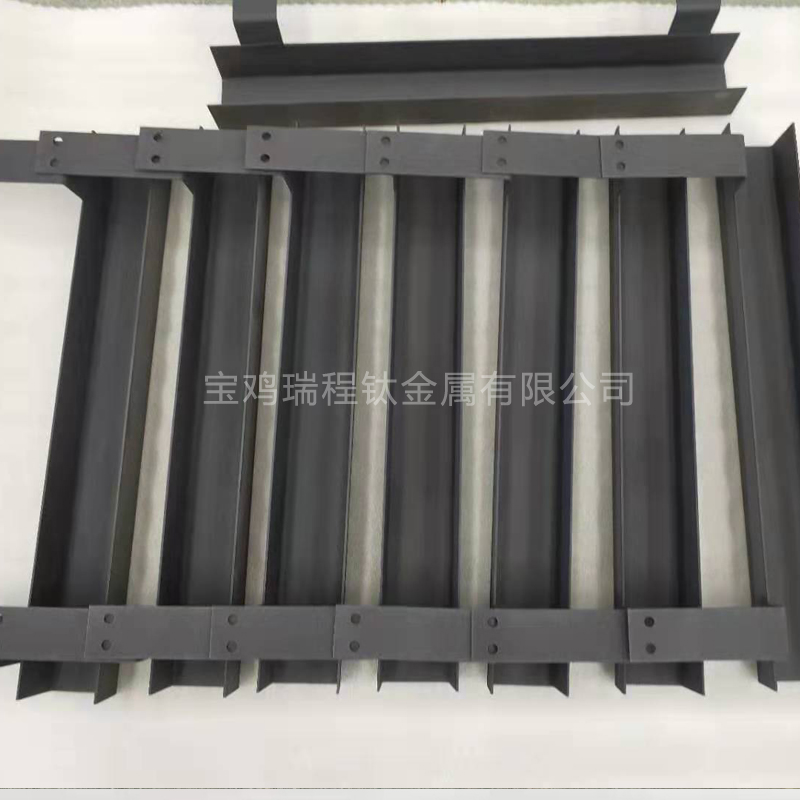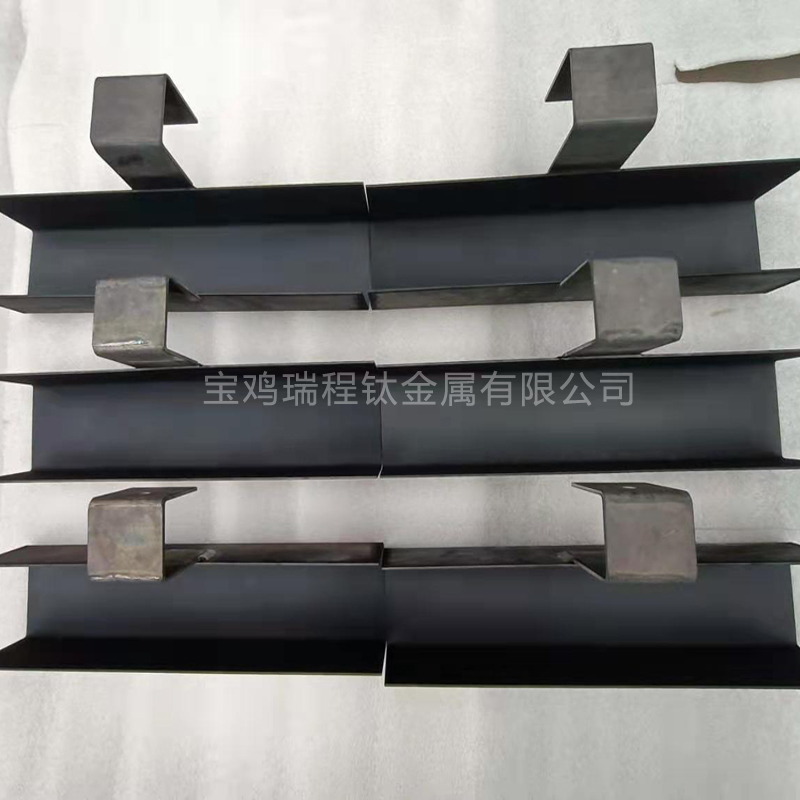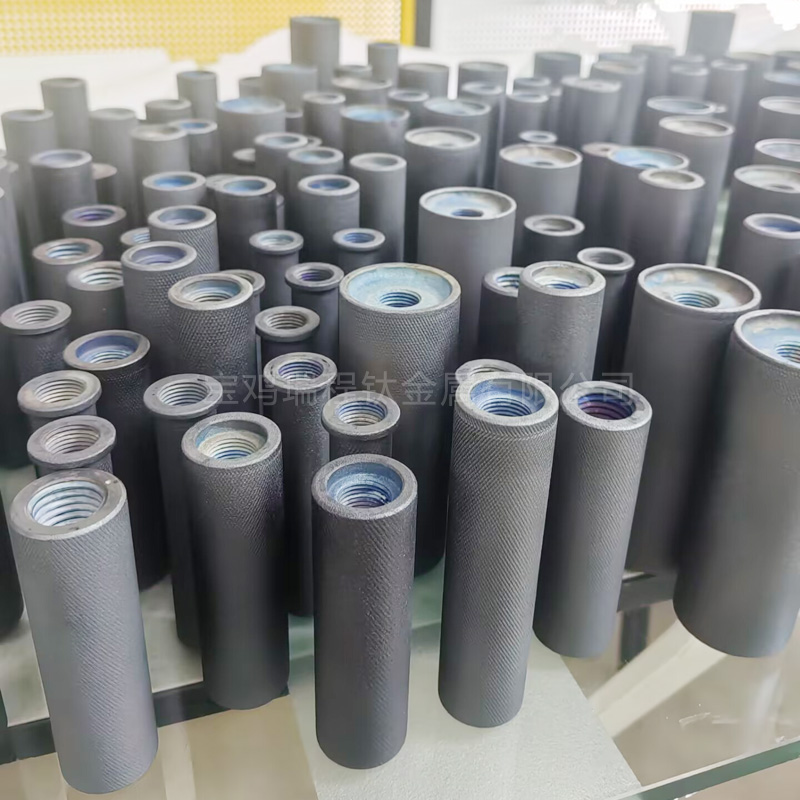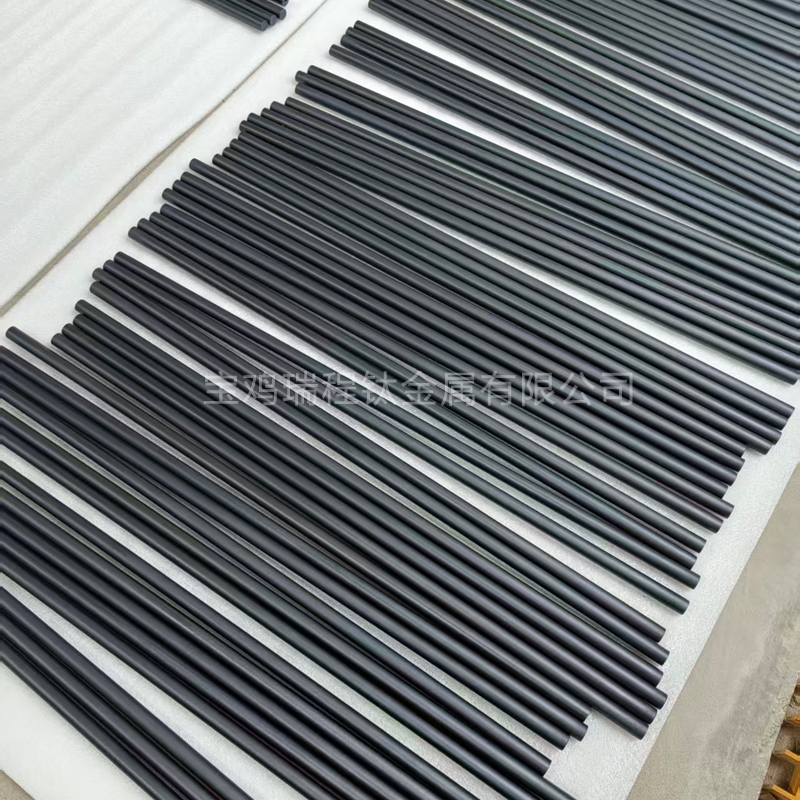
产品介绍
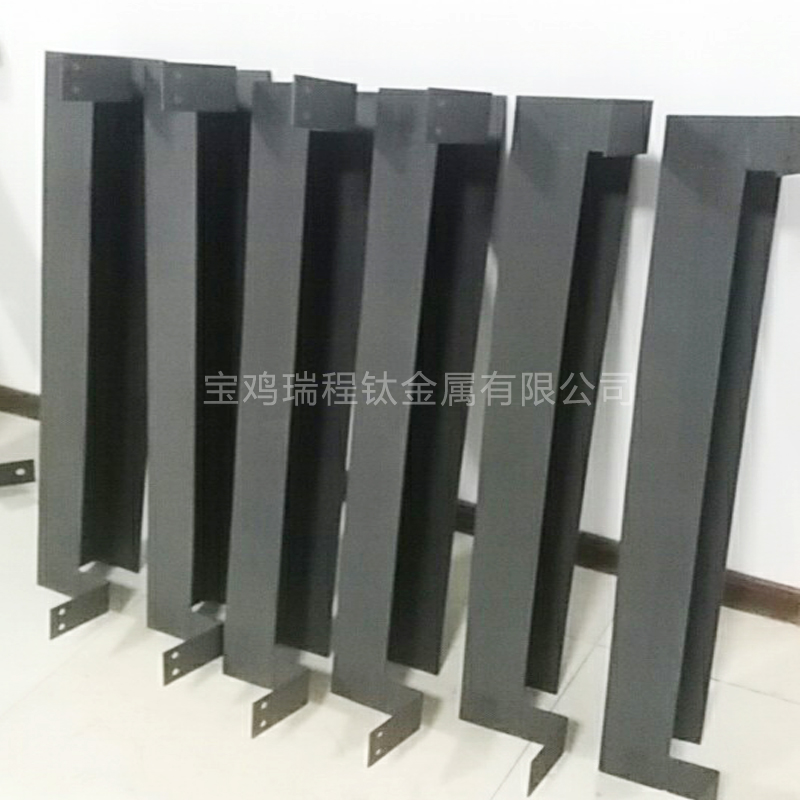
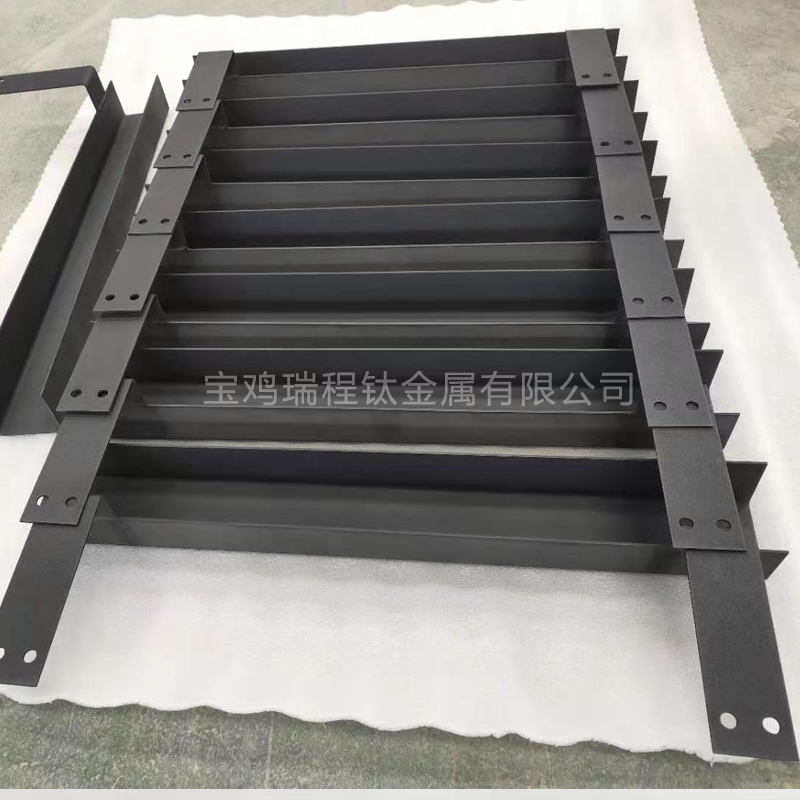
电解磷化钛电极属于不溶性贵金属氧化物钛阳极,基体采用 TA1/TA2 高纯钛,表面高温烧结铱‑钽(Ir‑Ta)氧化物涂层,专门用于磷酸体系电解磷化槽,替代传统铅阳极、石墨阳极,工件做阴极,钛电极作为阳极,完成析氧反应,驱动磷化膜生成。
一、结构组成
钛基体:TA1/TA2 纯钛,板、网、折弯异形件均可,耐磷酸腐蚀,机械强度高,不溶解消耗。
基体预处理:喷砂 + 酸洗,形成粗糙微观表面,提升涂层结合力,防止涂层脱落。
活性涂层:铱钽贵金属氧化物,核心功能层,低析氧过电位、耐强酸性磷化液腐蚀,是电解磷化专用配方。
导电接线端:钛导电座 / 铜镀银接头,降低接触电阻,承受大电流。
二、工作原理
电解磷化槽内,工件接阴极,钛电极接阳极;阳极主要发生析氧反应,调控槽内电场,推动磷酸根、金属离子向工件表面迁移,在钢铁、钢丝等工件表面生成均匀致密磷化膜,用于后续拉拔、喷涂前处理。
工况介质:磷酸基磷化液,酸性环境;工作电流密度一般 200‑600A/m²。
三、核心优势(对比铅 / 石墨阳极)
不溶解、无残渣污染槽液:铅阳极会溶出铅离子污染磷化液,石墨易粉化掉渣;钛电极基体不消耗,保障磷化膜质量稳定干净。
槽电压低,节能:铱钽涂层析氧过电位低,相比铅阳极可节能 10‑20%,产线运行成本更低。
尺寸稳定,极距不变:阳极无腐蚀损耗,极距长期恒定,磷化膜厚薄均匀,适合高速钢丝、五金连续生产线。
耐磷酸酸性腐蚀,寿命长:适配锌系、锰系电解磷化液;涂层失效后钛基体可重新涂覆,重复利用,降低综合成本。
重量轻,加工灵活:可做成平板、网、折弯 U 型、长条异形,适配不同槽体、线材生产线。
四、主要应用场景
钢丝、线材高速电解磷化生产线
钢铁五金件电解磷化,喷涂、拉拔前处理
锰系、锌系各类电解磷化槽设备配套