钛阳极使用注意事项
—— 钛阳极 钛电极
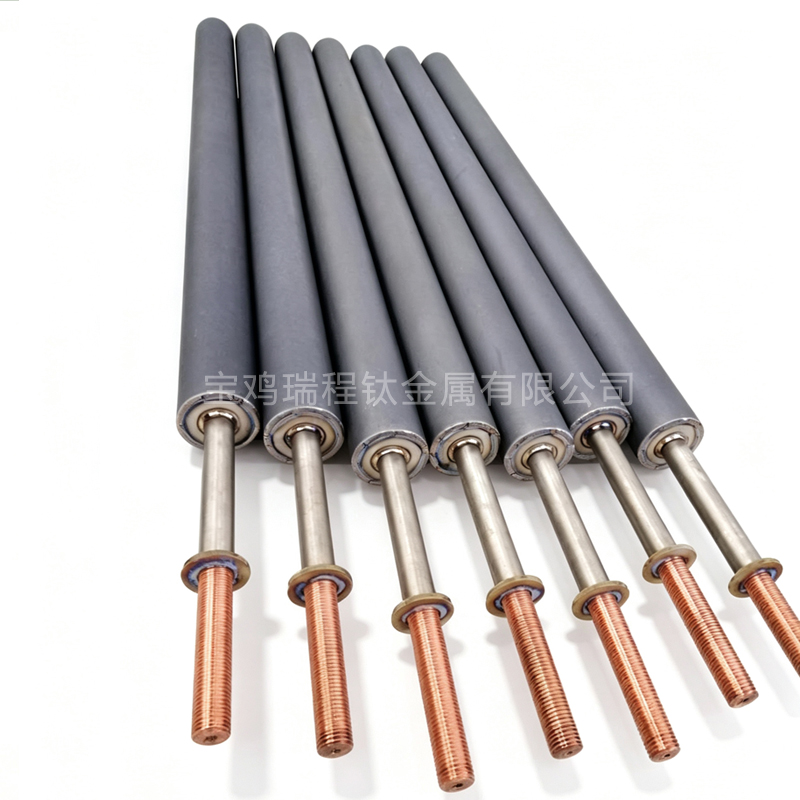
涂层钛电极,又称金属阳极,国内外一般称DSA(Dimensionally Stable Anode),是六十年代末期才发展起来的一种新型电极材料,它是以金属钛作为电极基体、表面涂敷以金属氧化物为主要组成成份的活性涂层.它克服了传统的石墨、铂、铅基合金、二氧化铅等电极存在的缺点,解决了许多难题,被誉为氯碱工业的一次技术革命,是二十世纪电化学工业中最重大的发明之一.其应用范围涉及化工、冶金、水处理、环保、电镀、电解有机合成及其他电解行业.在使用过程中,应注意以下事项:
1. 注意保护涂层表面.在运输、安装、使用过程中严防划伤、碰撞、磨檫表面,以防止涂层破坏、脱落,影响使用效果.此外,应防止油污、强腐蚀物质、不均匀性冷热、变形等对钛电极的影响.
2、防止阴阳极板短路;无特殊要求,切忌将电极反方向配置,它仅作阳极使用.
3、 涂层电极用途广、涉及领域多,不得随意将一种电极乱用至另外一种场合,无万能通用金属阳极.
4、 严格按工艺规范进行操作;电流过大、电压过高、突然停电、溶液浓度过高、温度、杂质离子等因素都会影响涂层钛电极使用效果;合适的工艺制度,不仅能延长使用寿命,而且能提高其产物的质量、产量.
5、停电保护措施.要采取适当的保护措施,例如碱性盐水保护或通直流电保护等以减少损失.切忌在无保护电流、无保护措施情况下,将电极长时间浸泡于溶液介质中.
钛阳极上金属氧化物涂层的作用是什么?
通过覆盖不同的涂层,增强导电性能及电催化活性,促进电解反应过程及延长阳极在不同使用环境下的使用寿命,达到预期的使用效果.
钛阳极上金属氧化物涂层的厚度问题:
起电化催化反应的主要是涂层中的贵金属,只有贵金属含量达到使用要求才能保证阳极产品的正常工作.厚度只是一个表象,主要由刷涂的遍数和溶剂的浓度决定,和贵金属含量含量的多少没有直接联系,过厚的涂层反倒更容易脱落.
什么叫阳极钝化
什么是金属的钝化现象?把铁丝浸在稀硝酸中时,铁丝很快就会溶解,但吧铁丝放在浓硝酸中时铁丝的溶解现象几乎完全停止了.这时如果把铁丝重放回稀硝酸中,铁丝已不再溶解,用肉眼甚至用显微镜观察也看不出铁丝表面有什么变化,人们认为铁丝这时处于钝化状态.
阳极在电角运转过程中,工作寿命有一定的期限.当电压升的很高,实际上没有电流通过时,阳极便失去作用,这种现象称为阳极钝化.
阳极使用寿命的影响因素主要有哪些:
1.电流密度:电流密度和阳极寿命成反比.电流越大,阳极使用寿命越短.我公司阳极设计电流密度为2000A/M2内.建议电流密度不要超过2000A/M2.另外尽量避免电流忽大忽小.
2.钛基材:阳极的基材一般选用纯钛,且要求在TA1的材质以上,若使用的基材纯度不够,耐腐蚀性能就会大打折扣,对阳极的使用寿命有很大影响.
3.电解液:电解液中禁止含有氟离子,氰基离子和硫离子,如有对阳极的寿命影响也比较大.电解液中氯离子含量应控制在200PPM以内.
4.倒极:倒极是阳极修复时时常采用的一种方式,可以使已经钝化的旧涂层从基体表面脱落.所以在使用中禁止到极.
5.频繁断电:在没有电流通过的情况下,涂层在溶液中长时间浸泡会受到很大损害.所以在阳极不工作的时候最好通以很小的电流,维持回路的产生,.长时间不用的时候,将阳极从液体中取出,用清水冲洗干净,晾干存放.
6.人为损伤:阳极表面不能有硬伤,如果部分涂层受损,即使是很小的一道划伤,也会使阳极迅速被腐蚀钝化,最后导致失效.所以在安装及使用阳极中要轻拿轻放,避免磕碰.
7.短路.禁止在通电情况下的阴阳极接触.短路造成的瞬间电流非常大,可烧毁极板.
8.温度:温度和阳极寿命也成反比关系,我公司设计阳极设计温度为20-60度,建议温度不要超过60度.
钛阳极的优点(和铅阳极,铅锡阳极对比):
1.尺寸稳定(基体不溶解),极间距不变化,可保证槽电压稳定.
2.工作电压低,电能消耗少,比铅阳极节电20%.
3.阴极产物纯度高.
4.不会产生阳极泥,不污染槽体.
5.重量轻,可降低劳动强度.
6.基体可反复使用.